


يجب أن تؤكد FAT التي تشكل اللفائف أن الرسم والمواد والمقاييس ومرجع الإسناد وقواعد القبول المتفق عليها يمكن أن تنتج ملفات تعريف قابلة للاستخدام وميزات الثقب وأطوال القطع في ظل ظروف الاختبار التي تسجلها؛ لا تقبل سطرًا على وعد بالدقة العامة عندما لا يتم إصلاح التفاوتات وأدوات القياس وقواعد إعادة الاختبار في بروتوكول FAT.
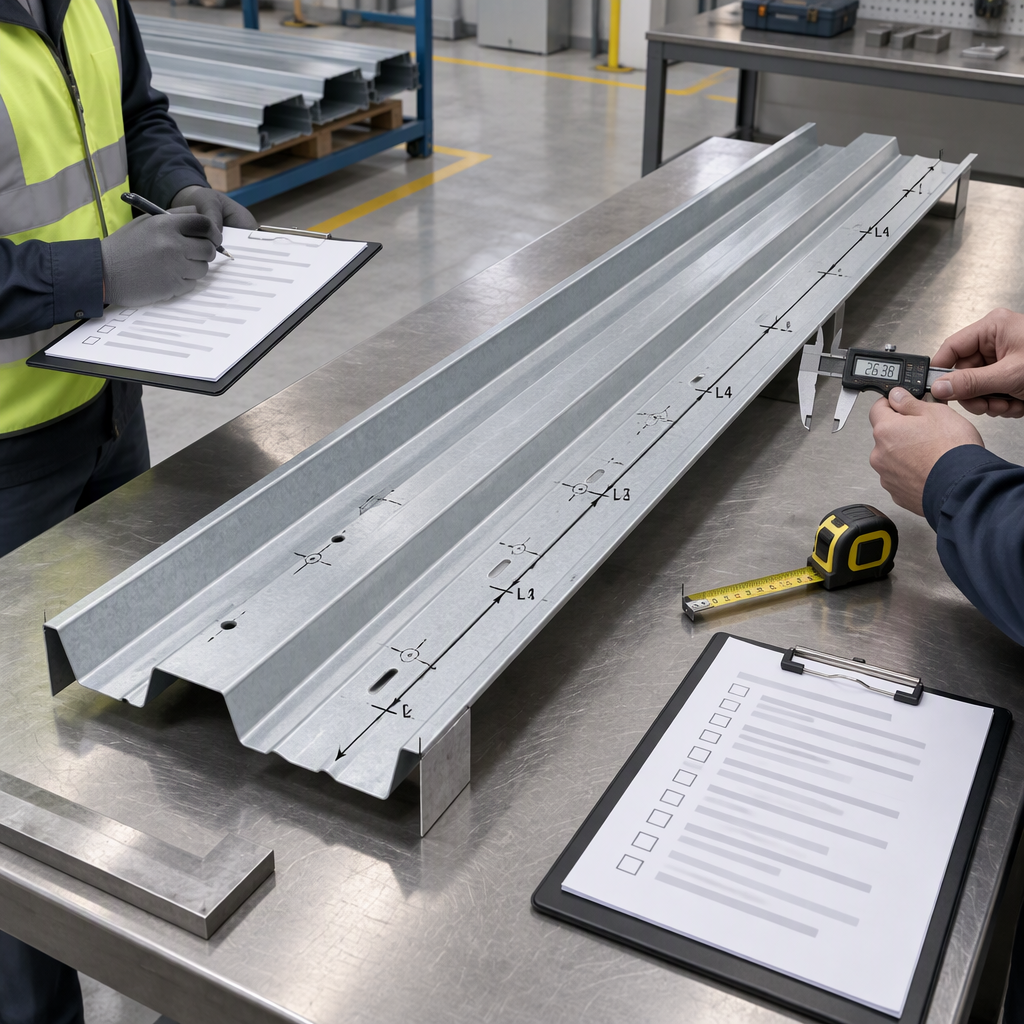
اضبط حدود FAT قبل قياس الأجزاء
يجب أن تبدأ عملية FAT لتشكيل اللفائف بتحديد عمليات التشكيل والتثقيب والقطع التي تتم مشاهدتها، لأن تشكيل اللف هو عملية مستمرة تعمل على ثني الشريط بشكل متزايد من خلال قوالب اللف المتعاقبة وقد تتضمن ميزات مضمنة وقطعًا للطول.
- قم بإرفاق رسم الملف الشخصي المعتمد، وجدول التسامح، وجدول الفتحات، ومتطلبات طول القطع، ومخطط المسند إلى سجل FAT قبل الحكم على العينة الأولى.
- اذكر درجة المادة، والسمك، وحالة الطلاء، وحالة الملف المراد استخدامها أثناء الاختبار، لأن نتائج الأبعاد يمكن أن تتأثر بقوة المادة، وتباين قوة الخضوع، والارتداد الخلفي، وشكل الملف الوارد.
- قم بإدراج أدوات القياس وحالة المعايرة وطريقة القياس والشخص المسؤول عن تسجيل النتائج قبل بدء تشغيل الشاهد.
- حدد ما يحدث عندما تكون النتيجة خارج المتطلبات المتفق عليها: التعديل، أو العينات الإضافية، أو الانتظار للمراجعة الهندسية، أو إعادة الاختبار الرسمي.
تجنب كتابة "سيتم تأكيد دقة الجهاز" كنطاق FAT بالكامل. الحدود المفيدة هي حدود خاصة بجزء معين: هندسة المظهر الجانبي، والميزات الوظيفية، وطول القطع، وطريقة القياس، وعدد العينات، وقاعدة التخلص.
اختبار الملفات الشخصية مقابل الرسم، وليس ضد الوعد العام
يجب أن تقارن عمليات فحص الملف الشخصي القسم المُشكل مع جدول الرسم والتسامح المعتمد من المشتري، لأن الأبعاد المشكلة باللف تتأثر بالزنبرك الخلفي، وتنوع المواد، وشكل الملف، وحالة الأدوات، ومتطلبات التسامح.
- قم بتأكيد المقطع العرضي النهائي: الويب، أو الحافة، أو الشفة، أو الإرجاع، أو الضلع، أو غيرها من الأشكال الهندسية المحددة بالرسم والتي تجعل منتج البناء فعالاً.
- قم بقياس الأبعاد الحرجة في المحطات المتفق عليها بدلاً من اختيار نقاط مناسبة بعد التشغيل.
- سجل الالتواء والانحناء والتوهج والتشوه المحلي والعلامات المرئية فقط عندما يحدد بروتوكول الرسم أو FAT كيفية تأثير هذه الشروط على القبول.
- افصل عينات الإعداد عن عينات FAT المقبولة حتى لا تخفي قطع الضبط المبكرة الحالة النهائية للماكينة.
- إذا كانت التفاوتات أكثر صرامة مما تتطلبه وظيفة المنتج، فراجع ما إذا كانت هناك حاجة إليها بالفعل قبل استخدامها كأساس للرفض.
لا تقم باستيراد تسامح ملف تعريف عالمي من مشروع آخر. يجب أن يأتي التسامح من رسم المنتج، وملاءمة الاستخدام النهائي، والتجميع النهائي، وطريقة القياس التي يقبلها الطرفان.
تحقق من الثقوب والفتحات والشقوق كميزات وظيفية
تنتمي فحوصات الفتحات والفتحات والحزات إلى FAT عندما تكون هذه الميزات جزءًا من عملية التشكيل المستمر باللف أو يتم إنتاجها قبل التشكيل ثم يتم نقلها عبر حوامل التشكيل.
- تحقق من نوع الميزة: فتحة مستديرة، أو فتحة ممدودة، أو حز، أو قطع نهائي، أو نقش، أو ميزة أخرى محددة بالرسم.
- قم بقياس موقع الميزة من المسند المتفق عليه، وليس من حافة مشذبة أو زاوية مشكلة ما لم يحدد الرسم ذلك المسند.
- تحقق مما إذا كان التشكيل قد تم إزاحته، أو تمديده، أو تشويهه، أو تدوير الميزات التي تم ثقبها قبل دخول الشريط في تمريرات التشكيل اللاحقة.
- قم بتسجيل النتوءات أو التشوهات أو التمزق أو تلف الطلاء فقط وفقًا لصيغة القبول التي تم الاتفاق عليها مسبقًا.
- تأكد من أن مسافة الفتحة وتسلسل الميزات يتطابقان مع متطلبات التجميع الوظيفي، خاصة عندما تتم محاذاة ملف التعريف مع المشابك أو البراغي أو الألواح أو مكونات البناء الأخرى.
التحقق من طول القطع باستخدام البيانات والسجلات المتفق عليها
يجب أن يؤكد التحقق من طول القطع أن الخط ينتج طول الجزء المحدد في الرسم بعد التشكيل والقطع حسب الطول، باستخدام مرجعيات متفق عليها ونتائج العينات المسجلة.
- حدد ما إذا كان يتم قياس الطول بشكل عام، أو بين المعالم النهائية، أو من مرجع مرجعي مثقوب، أو من مرجع وظيفي آخر.
- قم بتشغيل العدد المتفق عليه من القطع بعد تثبيت الإعداد، ثم حدد كل جزء تم قياسه في سجل FAT.
- استخدم أداة قياس وطريقة تكون معايرتها وإمكانية تتبعها كافية لتحمل الطول الذي يتم الحكم عليه.
- قم بتسجيل كل قيمة تم قياسها بدلاً من كتابة النجاح أو الفشل فقط، لأن المراجعة الهندسية اللاحقة قد تحتاج إلى الانتشار الفعلي.
- إذا تغير طول القطع بعد ضبط ملف التعريف، كرر عمليات التحقق المتأثرة بدلاً من قبول سجل الطول السابق.
لا يتم عزل طول القطع عن بقية الخط. يمكن أن تؤثر حالة المواد، وإعدادات التشكيل، وتآكل الأدوات، واختيارات التسامح على الجزء الذي يصل أخيرًا إلى محطة القطع.
السيطرة على نظام القياس قبل الحكم على الجهاز
قبل رفض أو قبول عينات FAT، تأكد من أن أجهزة القياس وسجلات المعايرة وطريقة القياس وعدم اليقين كافية للتفاوتات في بروتوكول FAT.
يشرح NIST إمكانية التتبع المترولوجي من خلال المعايرة، والمواد المرجعية، وطرق الاختبار، وتقييم عدم اليقين، وقوائم التحقق من التتبع، ويضع المسؤولية على مستخدمي نتائج القياس لتحديد ما هو مناسب لاحتياجاتهم.
تنص AIAG على أن بيانات القياس تُستخدم في كل عملية تصنيع تقريبًا وأن تقييم جودة نظام القياس يساعد في تحديد الأماكن التي يمكن إجراء التحسينات فيها.
- قم بمطابقة دقة المقياس وطريقة القياس مع التسامح الذي يتم الحكم عليه.
- قم بإحضار سجلات المعايرة الحالية للفرجار أو الأشرطة أو أجهزة قياس الارتفاع أو التركيبات أو معدات CMM أو أجهزة القياس المخصصة المستخدمة في FAT.
- حدد من يقيس، وأين يقيس، وكيف يتم التعامل مع القراءات المتكررة.
- إذا كان هناك عدة أشخاص أو أجهزة قياس قد تؤثر على القرار، فخطط لفحص نظام القياس قبل استخدام البيانات الهامشية كأساس للقبول.
قفل مادة العينة وتشغيل الشروط في السجل
يجب أن يحدد سجل FAT المواد وظروف التشغيل المستخدمة للعينات المشهودة، لأن الأبعاد المشكلة باللف يمكن أن تتغير مع قوة المادة، والارتداد الخلفي، وتقلب قوة الخضوع، وشكل الملف الوارد، والأدوات البالية، ومتطلبات التسامح.
- سجل هوية الملف أو الشريط، والسمك الاسمي، ودرجة المادة، وحالة الطلاء، وأي مشكلة معروفة في شكل الملف قبل التشغيل.
- حدد العمليات المضمنة النشطة: التشكيل فقط، والتثقيب، والتحزيز، والتقطيع، والنقش، والتقويس، والقطع حسب الطول.
- تحديد حالة إعداد اللفات واللكمات وأدوات القطع والتركيبات وأجهزة القياس التي تؤثر على الأجزاء التجريبية.
- احتفظ بتغييرات الإعداد مرئية في السجل بحيث يتم ربط مجموعة العينات المقبولة بالحالة المعدلة النهائية.
عندما تختلف مادة الإنتاج عن مادة FAT، تعامل مع نتيجة FAT على أنها مشروطة. استخدم FAT للتحقق من طريقة الإعداد والقياس المتفق عليها، ثم حدد التأكيد الإضافي المطلوب لمجموعة ملفات الإنتاج.
تحويل القياسات إلى قرار القبول
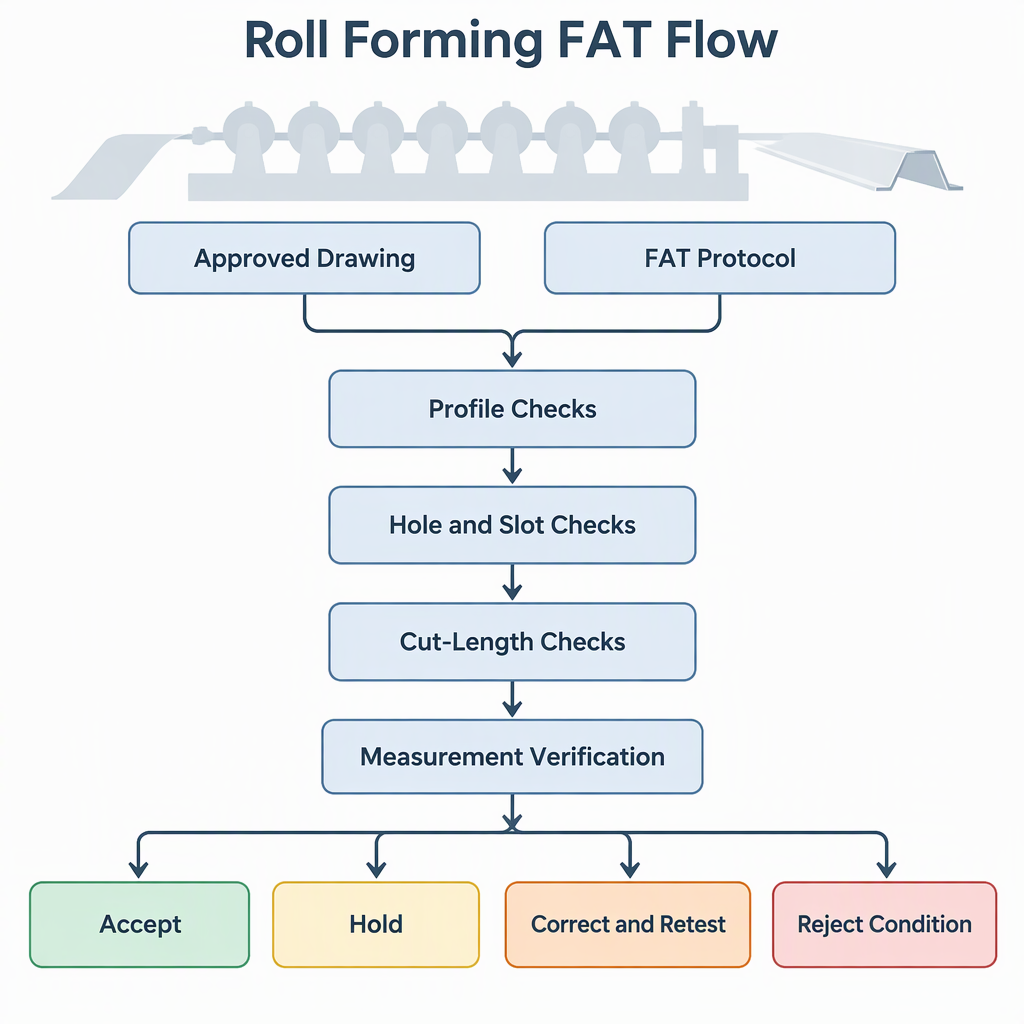
يجب أن تقوم قائمة مراجعة FAT بتحويل نتائج الملف الشخصي والفتحة والطول المقطوع إلى ترتيب واضح: القبول والتصحيح وإعادة الاختبار أو الانتظار للمراجعة الهندسية أو رفض شرط التجربة.
| نتيجة FAT سجل | إجراء المشتري | للاحتفاظ به |
|---|---|---|
| تتوافق جميع قياسات الملفات الشخصية والميزات والطول الهامة مع جدول الرسم والتسامح المتفق عليه. | اقبل الشرط المشهود للنطاق المحدد. | القيم المقاسة، ومعرفات العينات، وسجل المواد، وقائمة المقاييس، والتصرف الموقع. |
| القياس خارج نطاق التسامح ولكن قد يكون السبب متعلقًا بالإعداد. | قم بتصحيح الإعداد وإعادة اختبار الخصائص المتأثرة. | النتيجة الأصلية، والتعديل الذي تم إجراؤه، وإعادة اختبار معرفات العينات، والقيم المقاسة الجديدة. |
| النتيجة هامشية وطريقة القياس غير كافية للتسامح. | احتفظ بالقرار حتى يتم التأكد من طريقة القياس أو المقياس. | قياس حالة المعايرة ووصف الطريقة والقراءات المتكررة وقرار المراجعة. |
| لا يمكن للجزء أن يفي بالرسم الوظيفي المتفق عليه بعد التصحيح المعقول. | رفض الشرط المشهود أو إعادة فتح التفاوض الفني. | القياسات غير المطابقة، والمتطلبات المتأثرة، والخطوة التالية المتفق عليها. |
- قم بالتوقيع فقط على الخصائص التي تم مشاهدتها وقياسها بالفعل.
- احتفظ بسجلات القياس مع التخلص النهائي من FAT.
- لا تدع نتيجة الطول التي تم تمريرها تتجاوز ملف التعريف الفاشل أو متطلبات الثقب.
خاتمة
يعتبر FAT المفيد الذي يشكل لفة بمثابة حدث يتم التحكم فيه للتحقق من المشتريات، وليس عرضًا توضيحيًا عامًا للآلة.
تحديد عمليات تشكيل اللف التي تتم مشاهدتها، بما في ذلك التشكيل والميزات المضمنة والقطع حسب الطول.
يتم الحكم على الملامح والثقوب والفتحات والشقوق وطول القطع وفقًا لجدول الرسم والتسامح المتفق عليه.
تأكد من إمكانية تتبع القياس وكفاية الطريقة قبل اتخاذ قرارات القبول من البيانات الحدودية.
التعليمات
تساعد هذه الأسئلة المشترين على سد الفجوات الشائعة قبل التوقيع على سجل FAT.
كم عدد العينات الشخصية التي ينبغي قياسها؟
استخدم عدد العينات المتفق عليه في بروتوكول FAT. النقطة المهمة هي أن يتم إصلاح العدد والمحطات وجدول التسامح وقاعدة التصرف قبل اختيار الأجزاء.
هل يجب فحص الثقوب قبل التشكيل أم بعده؟
تحقق من الميزة في الحالة التي تهم المنتج النهائي. إذا تم عمل ثقوب أو شقوق قبل التشكيل، فتحقق أيضًا من موقعها وحالتها النهائية بعد التشكيل.
ما هو التسامح مع طول القطع الذي يجب استخدامه؟
استخدم التسامح من الرسم المعتمد أو مواصفات الشراء. يدعم الوصف العام لعملية تشكيل اللف القطع حسب الطول، ولكنه لا يحدد تسامحًا عالميًا واحدًا لكل ملف تعريف.
هل تحتاج جميع أجهزة القياس إلى سجلات معايرة في FAT؟
يجب أن تحتوي أجهزة القياس المستخدمة في قرارات القبول على سجلات معايرة وتتبع كافية للحكم على التسامح.
هل يمكن قبول نتائج FAT إذا تغيرت مادة الإنتاج لاحقًا؟
تعامل مع نتيجة FAT على أنها مرتبطة بالمادة المسجلة وظروف التشغيل. إذا تغيرت مادة الإنتاج بطريقة تؤثر على القوة أو الزنبرك أو السُمك أو شكل الملف، فحدد تأكيدًا إضافيًا.
ماذا يجب أن يحدث مع قياس الحدود؟
استمر في اتخاذ القرار حتى تصبح طريقة القياس وحالة القياس والقراءات المتكررة وعدم اليقين كافية للحكم على التسامح.
هل يثبت FAT المشكل باللف أن كل ملف إنتاج مستقبلي سوف ينجح؟
لا، فهو يثبت الحالة المشهودة مقابل نطاق FAT المتفق عليه. يمكن أن تتطلب الملفات المستقبلية، وتآكل الأدوات، وتغير المواد، وتغييرات الإعداد، ضوابط إنتاج إضافية.


