


سرعة الخط
ترتبط سرعة الخط بحركة الشريط عبر حوامل اللفائف ولا تحدد في حد ذاتها عدد القطع النهائية المقبولة في نهاية السطر.

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-11-17 المنشأ:محرر الموقع


تصف سرعة خط تشكيل اللف حركة الشريط خلال عملية التشكيل، في حين أن الناتج النهائي هو عدد الأجزاء المقبول بعد التشكيل، والعمليات في الخط، والقطع، والمعالجة، وفقدان الجودة؛ يجب على مشتري المعدات مقارنة عروض الأسعار باستخدام المقاييس التشغيلية، وليس رقم سرعة رئيسي واحد.
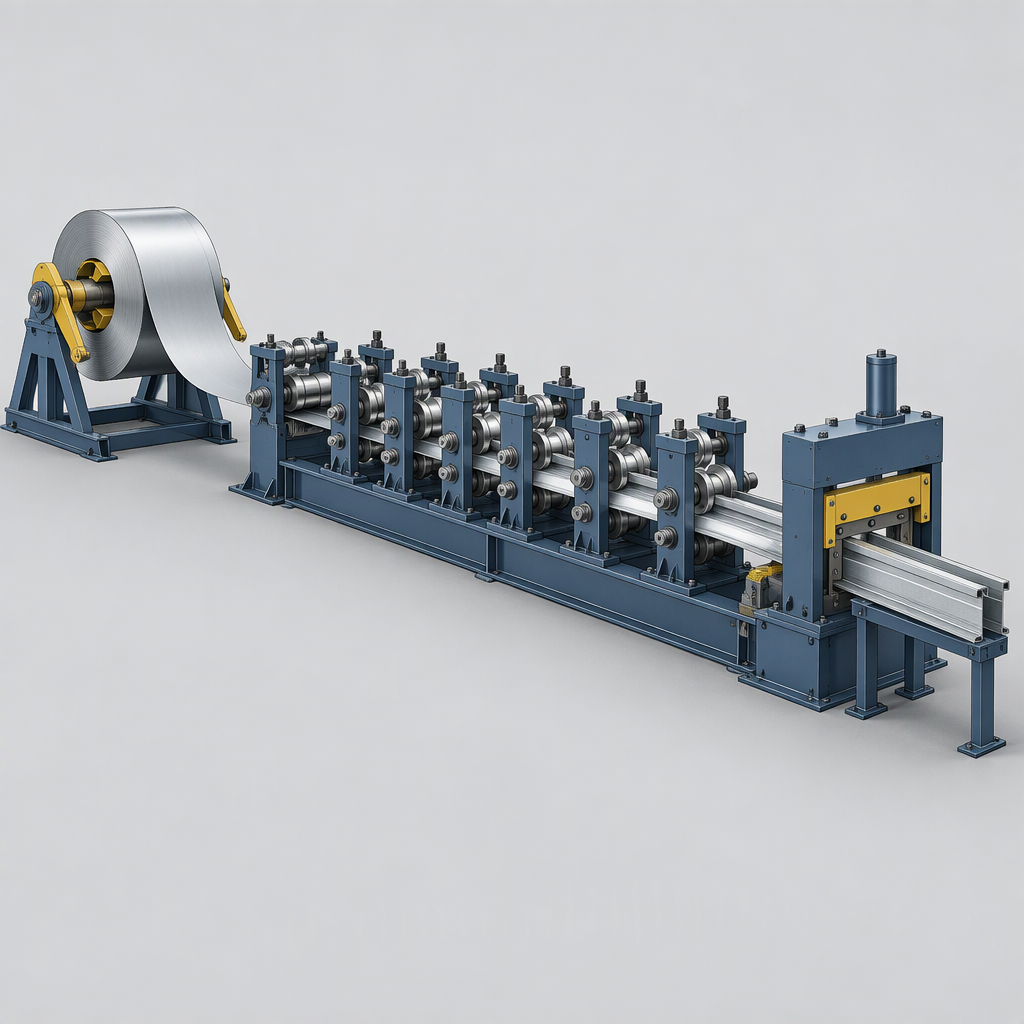
في تشكيل اللف، من الأفضل فهم سرعة الخط على أنها الحركة الخطية للصفائح المسطحة أو الشريط أثناء مرورها عبر قوالب الأسطوانة المزدوجة المتعاقبة التي تثنيها نحو المظهر الجانبي النهائي؛ تصف العملية إرشادات تشكيل اللف في إرشادات AHSS على أنها تغذية طولية من خلال قوالب الأسطوانة، عادةً مع تغذية الملف وتشكيله وقطعه حسب الطول.
ترتبط سرعة الخط بحركة الشريط عبر حوامل اللفائف ولا تحدد في حد ذاتها عدد القطع النهائية المقبولة في نهاية السطر.
يعتمد الإخراج النهائي على نفس مسار التشكيل بالإضافة إلى العمليات المضمنة اللازمة للجزء المطلوب، مثل القطع حسب الطول، أو التثقيب، أو الإحراز، أو الشق، أو النقش، أو التقويس.
يصف مدخل مرجعي للتصنيع من Springer Nature تشكيل اللف كعملية تستخدم لملفات تعريف موحدة ويؤطرها كمشكلة تصميم عملية، ولهذا السبب يجب قراءة السرعة المقتبسة في سياق ملف التعريف والمواد التي يتم تشكيلها.
يختلف الإنتاج النهائي عن سرعة الخط لأنه يجب قياس أداء الإنتاج باستخدام البيانات التشغيلية والمقاييس الرسمية، وليس بافتراض أن السفر الشريطي يصبح تلقائيًا أجزاء مقبولة.
| نقطة المقارنة | سرعة الخط | الإخراج النهائي |
|---|---|---|
| ما يصفه | حركة الشريط الخطية من خلال عملية تشكيل اللف. | الأجزاء المقبولة بعد التشكيل والعمليات النهائية أو المباشرة المطلوبة. |
| مخاطر المشتري النموذجية | قد تتم إساءة قراءة مقياس سرعة واحد إذا لم يكن مرتبطًا بظروف التشغيل وحدود القياس. | يجب أن تحدد مطالبة المخرجات المفيدة المقياس ومصدر البيانات وقاعدة القبول وافتراضات التشغيل. |
| حيث تظهر الاختناقات | قد يعمل قسم التشكيل بشكل مستمر. | القطع، وأنماط الثقب، والنقش، والتقويس، والتعامل، والفحص يمكن أن تحكم العدد الفعلي. |
أهم الاختناقات هي العمليات التي يجب أن تحدث بالتسلسل مع التشكيل، لأن تشكيل اللف يمكن أن يشمل الإحراز، والتقطيع، والتثقيب، والنقش، والتقويس، والتشكيل الكفافي، والقطع حسب الطول.
| العملية أو الحالة | لماذا يتغير الناتج | الاختيار المشتري |
|---|---|---|
| القطع إلى الطول | يجب فصل كل جزء نهائي عن مسار الشريط المستمر. | اسأل ما إذا كانت السرعة المقتبسة تفترض قطع الطيران، أو قطع التوقف، أو طريقة قطع أخرى. |
| اللكم، والإحراز، والشق | تضيف أنماط الميزات عمليات تعتمد على الموضع والتي قد تقيد الدورة. | قم بتوفير متطلبات نمط الثقب، والميل، وطول الجزء، والتسامح مع طلب عرض الأسعار. |
| النقش أو التقويس | خطوات التشكيل أو التشكيل الإضافية يمكن أن تغير نافذة التشغيل العملية. | اطلب تقديرات الإخراج لعائلة الأجزاء المحددة، وليس لملف التعريف العادي فقط. |
| التفتيش والخردة وإعادة العمل | يجب أن تعكس مقاييس أداء التصنيع بيانات التشغيل، وليس حركة المعدات فقط. | اسأل عن كيفية حساب الأجزاء المرفوضة والقطع التجريبية وخسائر التغيير. |
يبدأ تقدير المرور الأول المسؤول بالسرعة المذكورة، ثم يطبق طول الجزء الفعلي، والعمليات المضمنة المطلوبة، وافتراضات التوفر، ومعايير الجزء المقبولة كخطوات قياس منفصلة.
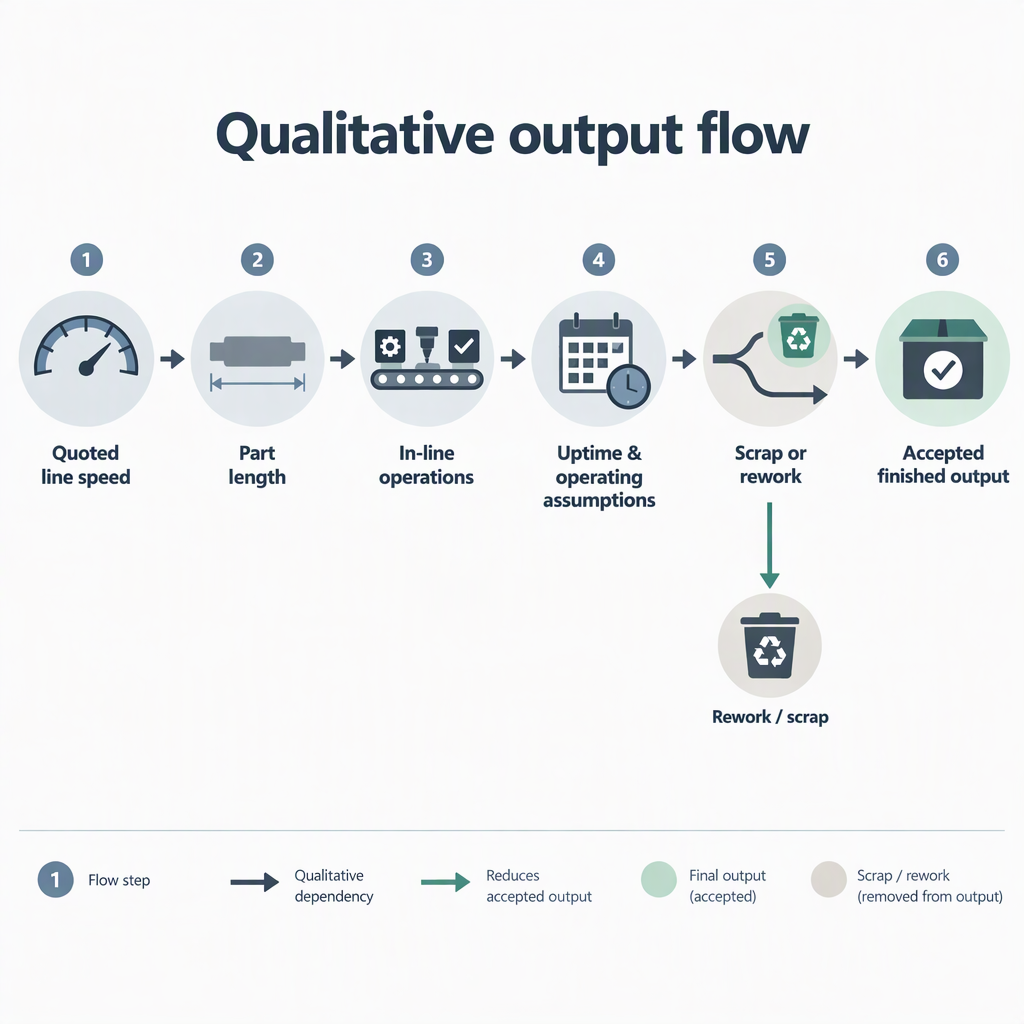
قبل قبول مطالبة السرعة، اطلب التعريف المتري وافتراضات التشغيل وأساس البيانات وحدود القبول المستخدمة لتحويل حركة الماكينة إلى مخرجات نهائية.
تكون مقارنة السرعة مفيدة فقط عندما يتم تقييم الخطوط المقارنة لتصميم ملف تعريف مماثل ومتطلبات المواد وافتراضات العملية وتعريفات المخرجات.
تدور الإطارات المرجعية لـ Springer Nature حول تصميم العملية واعتبارات المحاكاة للملفات الشخصية والمواد، لذلك يجب على المشترين التعامل مع السرعة باعتبارها تعتمد على التطبيق وليس على تصنيف عالمي للآلة.
تربط صفحة إرشادات AHSS أيضًا تشكيل اللف بعوامل التصميم والعمليات الاختيارية المضمنة، والتي تدعم مطالبة الموردين بافتراضات مخرجات محددة.
يطلب طلب عرض الأسعار القوي من كل مورد ترجمة سرعة الخط إلى مخرجات نهائية بنفس رسم الجزء والمواد والعمليات وحدود الجودة والتعريف المتري.
| عنصر RFQ | اطلب من المورد تحديد | سبب أهميته |
|---|---|---|
| أساس السرعة | ما إذا كان الرقم هو سرعة الذروة، أو سرعة التشغيل، أو الإخراج المقاس. | تحتاج مقاييس الأداء إلى حدود واضحة لتكون قابلة للمقارنة. |
| جزء من العائلة | هندسة الملف الشخصي وطول الجزء ونمط الثقب والعمليات المضمنة. | تتغير مخرجات التشكيل عند تغيير التشكيل والعمليات المساعدة. |
| عدد القبول | ما إذا تم استبعاد القطع المرفوضة وقطع الإعداد وإعادة العمل وتعليقات الفحص. | يجب أن يعكس الإخراج النهائي الإنتاج المقبول، وليس الحركة فقط. |
ترتبط سرعة الخط والمخرج النهائي، لكنهما ليسا نفس مقياس الشراء؛ المقارنة الأكثر أمانًا هي البدء بعملية التشكيل، ثم حساب العمليات المباشرة ومعايير القبول المقاسة.
تركز أسئلة المشتري الأكثر فائدة على التعريفات والافتراضات ومقاييس الإنتاج القابلة للمقارنة.
لا. تصف سرعة الخط حركة الشريط خلال عملية تشكيل اللف، في حين يقوم الناتج النهائي بحساب الأجزاء بعد التشكيل وإتمام العمليات المطلوبة.
فقط كتقدير أولي بعد معرفة طول الجزء وطريقة القطع؛ يمكن لعمليات الميزة ومعايير القبول تغيير العدد النهائي.
تعتمد عملية التحديد على الجزء، ولكن القطع، والتثقيب، والتحزيز، والتحزيز، والنقش، والتقويس هي نقاط شائعة يجب التحقق منها لأنه يمكن دمجها مع تشكيل اللف.
وقد يستخدمون تعريفات مترية مختلفة، أو افتراضات تشغيل، أو حدود قبول، لذا اطلب أساس الحساب قبل مقارنة الأرقام.
نعم. يعد تشكيل اللف مشكلة في تصميم العمليات بالنسبة للملفات والمواد، لذا يجب التحقق من مطالبة السرعة مقابل المادة الدقيقة والهندسة والتسامح ومسار التشكيل.
اطلب من المورد تحديد ما إذا كان الرقم هو الحد الأقصى لسرعة الخط، أو سرعة الإنتاج المستقرة، أو الإخراج النظري، أو الإخراج المقبول المُقاس في ظل ظروف محددة.


