


نطاق C-only أو C/U
يجب أن يبدأ المشتري برسم ملف تعريف C المغطى: عرض الويب، ارتفاع الحافة، طول الشفة، سمك المادة، نصف قطر الانحناء الداخلي، رسم الثقب وحدود القبول.

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-11-16 المنشأ:محرر الموقع


بالنسبة لقرار ماكينة المدادة C مقابل Z، فإن التغيير الرئيسي لا يقتصر فقط على اسم ملف التعريف النهائي: تشكيل اللف يبني الشكل من خلال تمريرات متتالية، لذا فإن هندسة المظهر الجانبي وقوة المواد وعدد الانحناء وأنماط الفتحات وتوقعات التسامح تغير الأدوات والتثقيب والقطع وعناصر التحكم وأعمال القبول التي يجب عليك تحديدها. يبدأ النطاق الذي يركز على AC/CU من رسم C المشفّر وأبعاده وثقوبه وحدود قبوله، في حين يجب أن يحدد نطاق C/Z أيضًا كيفية تبديل الخط بين ملفات تعريف C وZ ونطاق الحجم وخيارات التثقيب وسير العمل المضمنة.
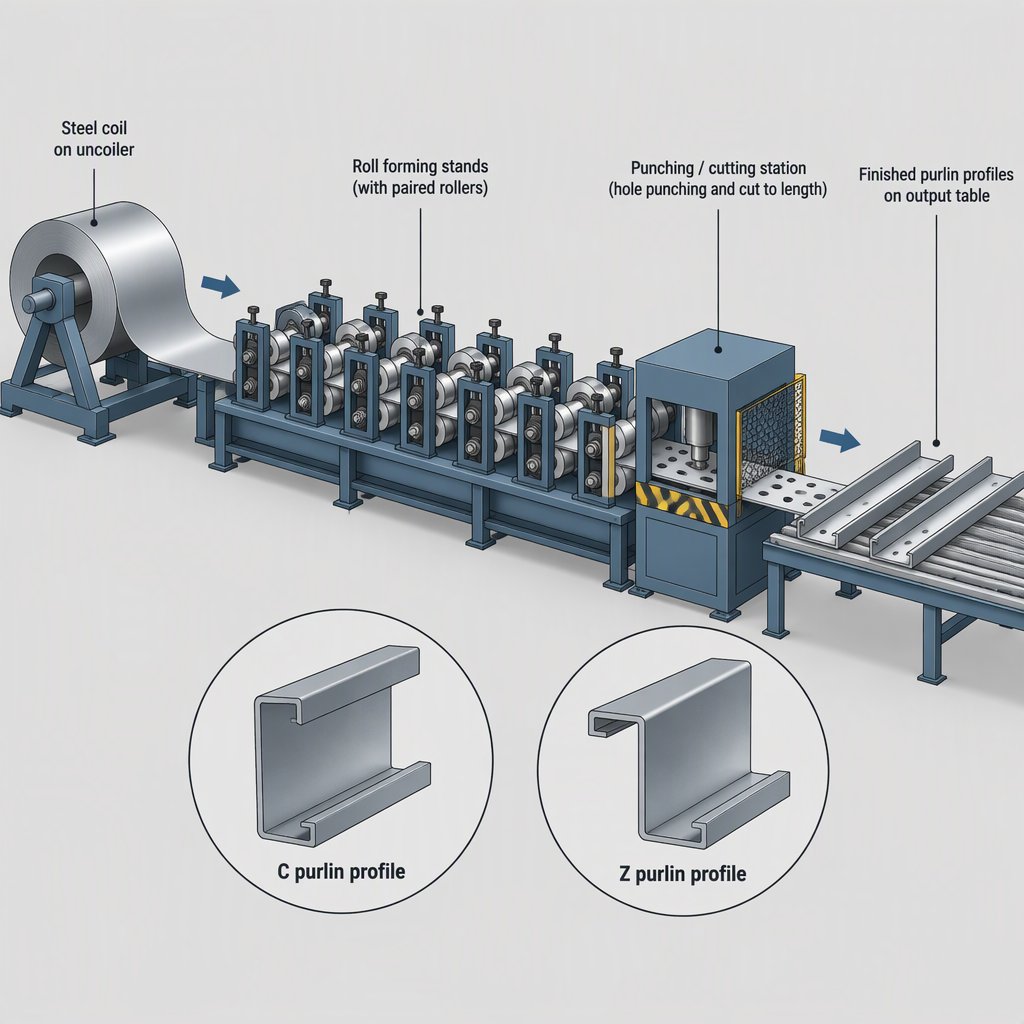
عندما يتوسع الإنتاج من ملفات تعريف C-فقط أو C/U إلى مدادات C وZ، تتغير متطلبات الماكينة من تشكيل عائلة ملفات تعريف واحدة إلى إدارة شكلين هندسيين للملفات، ونطاقات حجمها، وطريقة التبديل، وأنماط الفتحات ومتطلبات القطع النهائية.
يجب أن يبدأ المشتري برسم ملف تعريف C المغطى: عرض الويب، ارتفاع الحافة، طول الشفة، سمك المادة، نصف قطر الانحناء الداخلي، رسم الثقب وحدود القبول.
يجب على المشتري تحديد النطاقين C وZ والتأكد مما إذا كان الخط المقترح يغطي الأحجام المطلوبة ونهج التبديل؛ يقدم أحد أمثلة CZ المدرجة C100-400/Z120-400 كنطاق طراز خاص بها.
| عنصر الاختيار | إنتاج C/U إنتاج | C/U |
|---|---|---|
| مدخلات | أبعاد الرسم C، السمك، نصف قطر الانحناء، تخطيط الثقب وحدود القبول. | نطاقات التشكيل الجانبي C وZ، وسمك المادة، وخيارات التثقيب، وسير العمل الكامل للخط. |
| ملف التعريف سؤال الأدوات | تأكيد الأدوات لعائلة C أو CU المحددة وقسم الشفاه المطلوب. | تأكد من كيفية تغير الخط بين ملفات التعريف C وZ؛ يوضح مثال CZ المدرج إنتاج أحجام مختلفة من المدادات C و Z دون تغيير البكرات أو الفواصل. |
| المقارنة التجارية | قارن عروض الأسعار مع نطاق المواد والتثقيب والقطع والضوابط والتسليم والتشغيل. | قارن نفس العناصر، بالإضافة إلى طريقة التبديل C/Z المحددة وما إذا كان التثقيب الاختياري يتطابق مع الرسومات. |
تعمل هندسة الملف الشخصي على تغيير الماكينة لأن تشكيل اللف يغذي الشريط من خلال قوالب الأسطوانة المزدوجة المتعاقبة، مع كل تمريرة ثني الشريط بشكل تدريجي نحو الشكل النهائي.
توضح أن إرشادات التشكيل بالدلفنة الخاصة بـ AHSS عدد التمريرات ومتطلبات القدرة الحصانية تتأثر بخصائص الفولاذ، وانحناءات التشكيل الجانبي، ونسبة عمق القسم إلى السُمك، ومتطلبات التسامح، والثقوب أو الشقوق المثقوبة مسبقًا.
بالنسبة للمشتريات، هذا يعني أن الرسم الذي يحتوي على انحناءات أكثر تطلبًا أو تفاوتات أكثر إحكامًا أو ميزات أكثر تعقيدًا مثقوبة مسبقًا لا ينبغي التعامل معها على أنها ملصق كتالوج بسيط. اطلب من المورد تعيين مجموعة ملفاتك الشخصية والمواد والثقوب لممرات التشكيل المقترحة وترتيب القيادة ومحطة التثقيب وطريقة القطع.
تكون المطالبة بتغيير AC/Z مفيدة فقط عندما يحدد الاقتباس بالضبط ما هي التغييرات: اتجاه الملف الشخصي، والعرض، والشفة، والشفة، وبرنامج التثقيب، وطول القطع، وصفة التحكم وأي تعديل يدوي خارج ميزة التبديل المعلن عنها.
لا تقارن بين جهازين بكلمة "تلقائي" وحدها. قد يصف خط CZ المدرج إنتاج أحجام مختلفة من C وZ دون تغيير البكرات أو الفواصل، ولكن قرار الشراء الخاص بك لا يزال يعتمد على الرسومات الفعلية والمواد والضوابط وإجراءات القبول في عرض الأسعار.
يجب أن تفصل مناقشات التسامح المعيار الذي يحدد تفاوتات المقاطع المدرفلة على البارد عن حدود القبول المحددة التي يجب على المورد الخاص بك إظهارها على الأجزاء الخاصة بك.
تم إدراج NEN-EN 10162:2003 على أنه حالي بواسطة NEN ويغطي تفاوتات الأبعاد والمقاطع العرضية لمقاطع الفولاذ المدرفلة على البارد المنتجة على آلات التشكيل بالدلفنة، بما في ذلك المقاطع العرضية C وZ ضمن نطاقها المحدد.
ANSI/SDI AISI S100-24 هي مواصفات أمريكا الشمالية لتصميم الأعضاء الهيكلية الفولاذية المشكلة على البارد وتنطبق، ضمن نطاقها المحدد، على الأعضاء الحاملة للحمولة المشكلة على البارد من صفائح أو شرائح أو ألواح أو قضبان فولاذية منخفضة الكربون أو سبائك منخفضة لا يزيد سمكها عن 1 بوصة (25.4 مم).
| سؤال | إجراء المشتري | لماذا يهم |
|---|---|---|
| هل تحدد التحمل الجزئي؟ | استخدم مرجع التسامح المعمول به في القسم المدرفل على البارد كإطار عمل، ثم حدد حدود القبول المطلوبة لمشروعك. | تقوم معلومات اختيار C/CU بتوجيه المشترين إلى حدود القبول وشروط القياس المنفصلة. |
| هل المدادات هي أعضاء هيكلية؟ | تأكد من مواصفات التصميم الهيكلي المطبقة في سوق المشروع ومع مهندس المشروع. | يتناول AISI S100-24 تصميم الأجزاء الهيكلية الفولاذية المشكلة على البارد، وليس ضمانات إنتاج الماكينة. |
| هل تقوم بشراء المعدات؟ | اطلب إجراء اختبار تجريبي أو فحص القبول مقابل الرسم الخاص بك بدلاً من الاعتماد على عنوان المعايير وحده. | يمكن أن يحدد معيار التسامح ما يتم قياسه، لكنه لا يثبت أن تكوينًا محددًا للآلة سوف يلبي رسم الجزء الخاص بك. |
يقدم طلب عرض الأسعار المفيد رسومات المورد وبيانات المواد ومتطلبات الثقب وأطوال القطع وتوقعات التسامح ومزيج الإنتاج قبل طلب توصية بشأن آلة المدادة C مقابل Z.
قم بإدراج خط C-only أو C/U في قائمة مختصرة عندما يتركز دفتر الطلبات الخاص بك في عائلة ملف تعريف واحدة؛ قم بإدراج خط C/Z في قائمة مختصرة عندما يبرر الطلب المتكرر لكل من ملفات التعريف C وZ تحديد نطاق أوسع للتبديل والقبول.
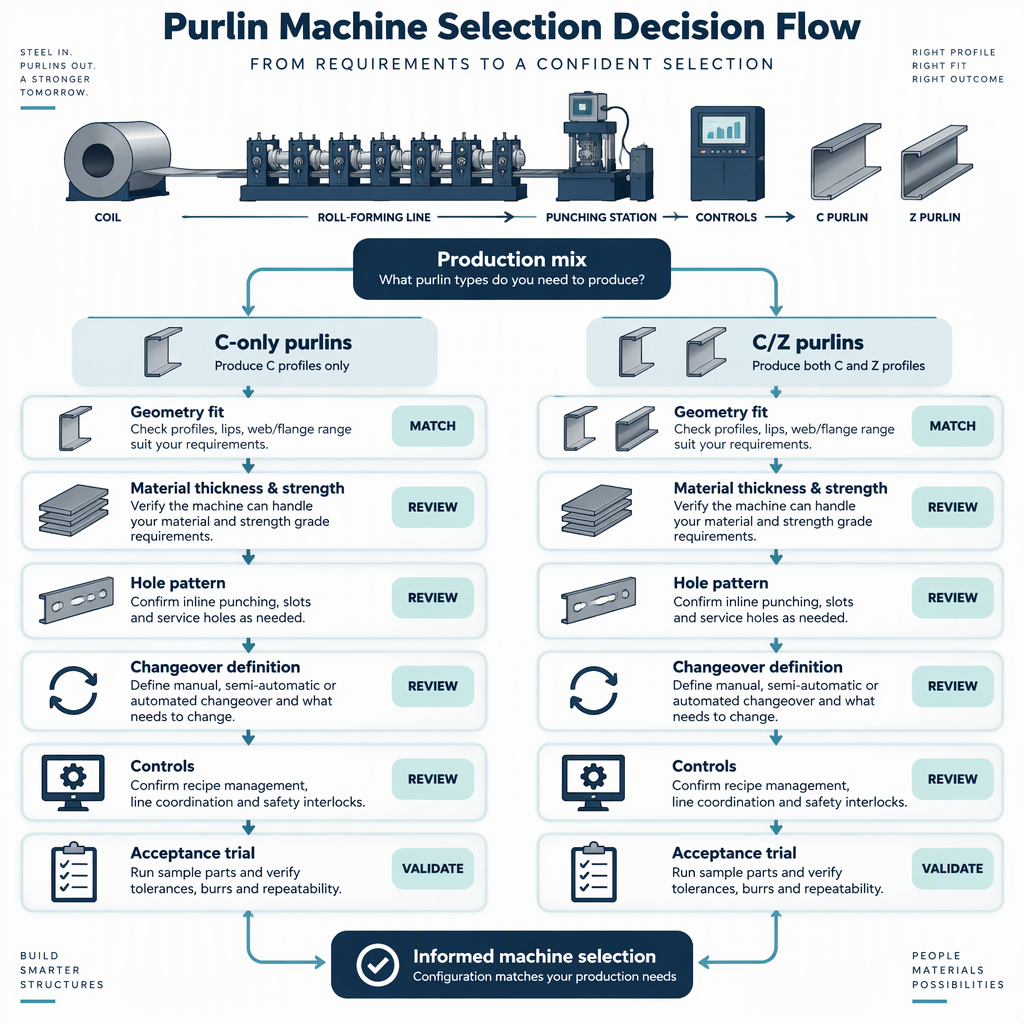
| حالة الإنتاج | القائمة المختصرة المحتملة | التركيز على المشتريات |
|---|---|---|
| تستخدم معظم المشاريع مقاطع C مشقوقة أو متغيرات C/U ذات أبعاد ثابتة. | خط C-only أو C/U | قم بتأكيد رسم الملف الشخصي والسمك والثقوب والقطع والضوابط وفحوصات القبول. |
| تتطلب المشاريع بشكل منتظم أحجام المدادات C و Z. | خط C/Z | تأكد من تغطية الحجم C و Z، وطريقة التبديل، والتثقيب الاختياري وسير العمل من آلة التفكيك إلى رف الخروج. |
| إن الثقوب أو التفاوتات أو المواد المطلوبة الخاصة بك خاصة بالمشروع. | أي من النطاقين، بعد تعريف التجربة | لا تحدد حسب اسم الطراز وحده؛ تتطلب طريقة قبول تعتمد على الرسم. |
قبل الطلب، يجب أن تثبت مناقشة القبول التكوين المقترح مقابل ملفاتك الشخصية الفعلية والثقوب والمواد وحدود القياس.
إن أفضل خيار لآلة المدادة C vs Z هو الذي يتطابق نطاق تشكيله وتثقيبه وقطعه وتغييره وقبوله مع رسوماتك والمواد الفعلية، وليس تلك التي تحمل الملصق الأوسع.
بالنسبة إلى أعمال C-only أو C/U، تأكد من دقة عمليات فحص الرسم والثقوب والتسامح. بالنسبة لعمل C/Z، أضف تعريف تبديل واضحًا واختبر عائلتي الملفات الشخصية في خطة القبول. يحافظ هذا الأسلوب على تركيز المقارنة على متطلبات الماكينة التي يمكنك التحقق منها قبل الشراء.
تركز هذه الإجابات القصيرة على أسئلة اختيار الماكينة التي تؤثر على الرسومات والأدوات والتثقيب والتغيير والقبول.
يبدأ النطاق الذي يركز على C برسم ملف تعريف C أو C/U وأبعاده وفتحاته وحدود قبوله.
يجب أن يحدد نطاق AC/Z أيضًا نطاقات ملفات التعريف C وZ وكيفية تبديل الخط المقترح بين عائلات ملفات التعريف هذه.
ليس دائما؛ يشير أحد الأمثلة المدرجة على خط CZ إلى أنه يمكنه إنتاج أحجام مختلفة من المدادات C وZ دون تغيير البكرات أو الفواصل، ولكن هذا البيان ينطبق على هذا التكوين ولا يزال بحاجة إلى التحقق من رسوماتك.
يمكن أن تؤثر الثقوب أو الشقوق المثقوبة مسبقًا على متطلبات تمرير التشكيل والطاقة، ويجب على المشتري أيضًا تحديد نطاق التثقيب وقبول الثقب قبل مقارنة عروض الأسعار.
NEN-EN 10162:2003 هو مرجع ذو صلة بنطاق التسامح للمقاطع المدرفلة على البارد المنتجة على آلات التشكيل بالدلفنة، بما في ذلك المقاطع العرضية C وZ ضمن نطاقها المحدد.
رقم ANSI/SDI AISI S100-24 يعالج تصميم الأعضاء الهيكلية الفولاذية المشكلة على البارد ضمن نطاقها المحدد؛ ولا يثبت نتيجة إخراج أو قبول آلة مدادة معينة.
إرسال رسومات الملف الشخصي، وسمك المادة، ونصف قطر الانحناء الداخلي، ورسومات الفتحات، وأطوال القطع، وتوقعات التسامح، وفحوصات القبول؛ لإنتاج C/Z، يشمل كلا من عائلات الملفات الشخصية ونطاق الحجم.
اسأل عما تتضمنه المطالبة: تغييرات الأسطوانة أو الفاصل، وتعديل العرض، ومفتاح عائلة الملف الشخصي، وبرنامج التثقيب، وطول القطع، ووصفة التحكم، والجزء المقاس الذي يؤكد اكتمال التغيير.


